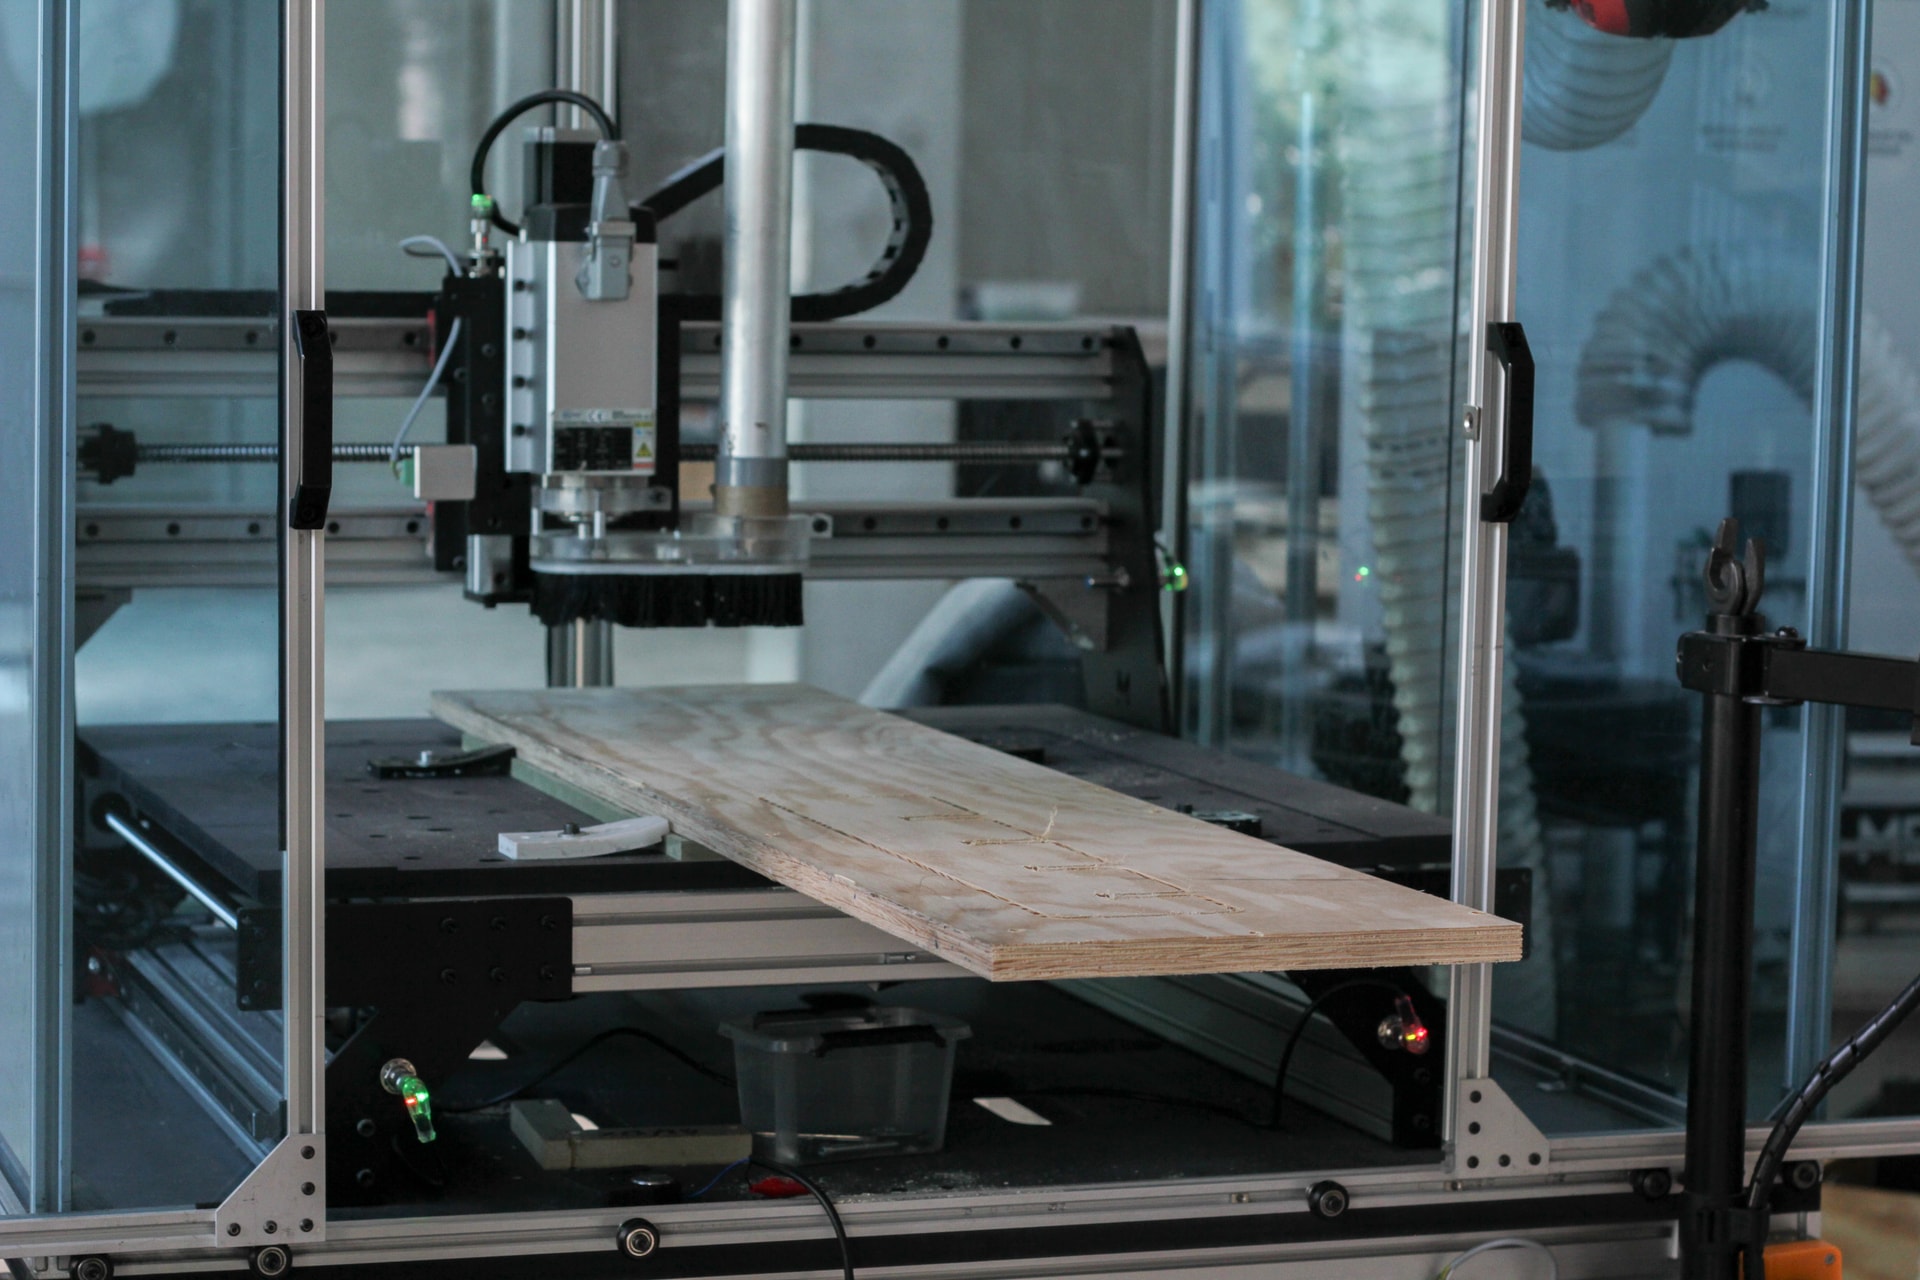
Aus Platz-, Budget- oder einfach Nutzungsgründen haben Sie sich für eine kompakte Maschine entschieden. Trotzdem möchten Sie manchmal Teile bearbeiten, die größer sind als ihr Arbeitsbereich. Glücklicherweise lässt sich diese physische Einschränkung umgehen, wenn Sie Ihre Datei richtig vorbereiten. Diese Technik heißt Tiling.
Wir zeigen sie hier in Autodesk Fusion, das Prinzip lässt sich aber auf jede andere Software übertragen. Und wie immer bei Fusion ist das gezeigte Vorgehen wahrscheinlich nicht das einzig mögliche.
Hinweis: Vectric VCarve verfügt über eine eigene Tiling-Funktion im Bereich Toolpaths, die Positionierbohrungen müssen Sie jedoch selbst zeichnen:

Wir gehen davon aus, dass Sie mit einer Mekanika Pro S mit einem Arbeitsbereich von 630 × 630 mm arbeiten und bereits einfache Bearbeitungen in Fusion vorbereiten können (siehe Modul 1).
Prinzip: Das Werkstück und die Methode
Wir verwenden hier die Seitenwange eines fiktiven Regals, 1100 mm lang und 100 mm breit. Sie können unser Beispiel verwenden, indem Sie die Datei hier herunterladen, oder direkt einen Ihrer eigenen Entwürfe.
Sie benötigen Rohmaterial, das groß genug für Ihre Bearbeitung ist, und gegebenenfalls eine „zusätzliche Opferplatte“, wenn Sie nicht direkt in Ihre Opferplatte fräsen möchten.

Das Prinzip: 2 Bohrungen durch das Rohmaterial und in die zusätzliche Opferplatte zeichnen und fräsen, um 2 Passstifte einzusetzen.

Sobald diese Bohrungen gefertigt sind, können Sie das Werkstück mit den üblichen Bearbeitungen fräsen. Der Trick besteht darin, diese Bearbeitungen auf den Arbeitsbereich zu begrenzen. Bei jeder Bearbeitung werden zwei neue Bohrungen in das Rohmaterial gefräst: Sie dienen dazu, es für die nächste Bearbeitung zu positionieren.

Anschließend verschieben wir das Rohmaterial und setzen es mithilfe der 2 Bohrungen auf die Passstifte:


Wir wiederholen diesen Vorgang, bis das gesamte Werkstück bearbeitet ist.

Wir müssen also das Rohmaterial, die Bohrungen für die Passstifte und die Rechtecke zeichnen, die die Werkzeugwege begrenzen.
Modellierung: Rohmaterial, Positionierbohrungen und Bearbeitungszonen
Rohmaterial und Positionierbohrungen zeichnen
Erstellen Sie eine neue Skizze (Sketch) auf der XY-Ebene.
Zeichnen Sie um das Objekt ein Rechteck von 1245 × 285 mm, das das Rohmaterial darstellt. Sie können diese Werte anpassen, wenn Sie bereits passendes Material haben.

Es muss das Objekt mit etwas Abstand umschließen.
Zeichnen Sie am unteren Rand dieses Rechtecks 2 Kreise: Sie dienen zum Fräsen der Bohrungen für die Passstifte. Die hier verwendeten Stifte haben einen Durchmesser von 7 mm, daher fertigen wir Bohrungen von 7,2 mm.

Wählen Sie das Werkzeug Create > Sketch Dimension, klicken Sie auf den linken Kreis und dann auf die horizontale Linie. Platzieren Sie die Bemaßung und geben Sie 10 mm ein, um den Abstand festzulegen. Gehen Sie mit der linken senkrechten Linie und dann mit dem zweiten Kreis rechts genauso vor:

Wählen Sie Create > Rectangle > 2-Point Rectangle. Klicken Sie auf die linke untere Ecke des großen Rechtecks und geben Sie die Maße ein: 550 mm Höhe und 200 mm Breite. Dieses Rechteck begrenzt die erste Bearbeitung: Es ist 550 mm hoch, also etwas weniger als die Grenze von 630 mm der Mekanika Pro S, um einen Sicherheitsabstand zu behalten:

Zeichnen Sie ein neues Rechteck mit denselben Maßen. Setzen Sie den ersten Punkt unterhalb der Oberkante des ersten Rechtecks, sodass sich beide Rechtecke überlappen. Durch diese Überlappung überlappen sich auch die Bearbeitungen, sodass sie sicher aneinander anschließen:

Legen Sie diese Überlappung mit Create > Sketch Dimension auf 10 mm fest: Klicken Sie auf die Oberkante des ersten Begrenzungsrechtecks und dann auf die Unterkante des zweiten.

Wiederholen Sie diese beiden Schritte bis zum Ende des Rohmaterials:

Zeichnen Sie nun die Positionierkreise für jede Zone. Zeichnen Sie zwei Kreise oberhalb der Überlappung der beiden Rechtecke und platzieren Sie sie mit Create > Sketch Dimension im Abstand von 10 mm zu jeder Seite. Für den senkrechten Abstand verwenden Sie die untere Linie der Überlappung als Bezug:

Wiederholen Sie dies für die 2 anderen Zonen.

Sie können die Skizze abschließen.
Rohmaterial extrudieren
Blenden Sie den Body des Werkstücks aus und extrudieren Sie (Create > Extrude) das Rohmaterial auf dieselbe Dicke (hier 18 mm). Wählen Sie alles außer den Bohrungen aus.

Blenden Sie den Sketch dieser Extrusion sowie den Body des zu fräsenden Werkstücks wieder ein.

Sie können in den Arbeitsbereich Manufacture wechseln.
Fertigung: Einrichten der Bearbeitung
Erstes Setup erstellen
Beginnen Sie wie immer mit Setup > New Setup. Legen Sie den Ursprung des Werkstückkoordinatensystems auf die linke untere Ecke des Rohmaterials:

Geben Sie im Reiter Stock für jeden Offset 0 mm ein:

Klicken Sie auf OK, um das Setup zu bestätigen. Falls diese Meldung erscheint, klicken Sie auf Yes.

Erste Bearbeitung: Bohren durch Rohmaterial und zusätzliche Opferplatte
Wählen Sie 2D > Bore. Wir gehen hier nicht ins Detail, sondern nennen nur die Einstellungen, die für diese Bearbeitung spezifisch sind:

- Wählen Sie Ihren Fräser: Sein Durchmesser muss kleiner sein als der der Bohrung. Hier verwenden wir für eine Bohrung von 7,2 mm Durchmesser einen Fräser mit 6 mm Durchmesser. Verwenden Sie vorzugsweise einen Fräser mit Spanabfuhr nach oben (Upcut), der die Späne nach oben fördert und ein Verstopfen verhindert.
- Wählen Sie im Reiter Geometry nur die ersten 2 Bohrungen aus (die dem Ursprung am nächsten liegen).

- Fügen Sie im Reiter Heights dem Wert Bottom Height einen Offset von -7.5 mm hinzu. So bohrt die Bearbeitung tiefer, durch das Rohmaterial und die zusätzliche Opferplatte. Passen Sie diesen Offset an die Dicke Ihrer zusätzlichen Opferplatte und die Länge Ihrer Passstifte an. Prüfen Sie, ob der Fräser lang genug ist, um bis zum Grund zu bohren, ohne mit der Spannzange zu kollidieren.

- Prüfen Sie im Reiter Passes, ob der Wert Angle auf 35 deg steht (das ist der Rampenwinkel).

Klicken Sie auf OK, um die Bearbeitung zu bestätigen.
Die nächsten Bohrungen
Programmieren Sie eine zweite Bohrbearbeitung, diesmal für die beiden nächsten Bohrungen. Diese dürfen nicht in die zusätzliche Opferplatte bohren.

Erster Ausschnitt mit 2D Contour
Blenden Sie das Rohmaterial über den Browser aus.

Wählen Sie 2D > 2D Contour:
- Wählen Sie Ihren Fräser.
- Wählen Sie im Reiter Geometry die untere Kontur des Werkstücks aus.

- Fügen Sie Haltestege hinzu (Tabs): Setzen Sie viele davon und achten Sie darauf, dass sie dick sind. Das Werkstück ragt nämlich teilweise frei über, und die Haltestege könnten brechen.

- Klicken Sie auf Stock Contours und wählen Sie das erste Begrenzungsrechteck aus (der Sketch muss sichtbar sein). Diese Option begrenzt den Ausschnitt auf diesen Bereich.

- Vergessen Sie nicht die Passes im entsprechenden Reiter (Maximum Roughing Stepdown). Deaktivieren Sie im Reiter Linking Lead-In (Entry) und Lead-Out (Exit), und aktivieren Sie die Option Ramp nicht. Diese Optionen werden deaktiviert, um unerwartete Bewegungen durch die Begrenzung des Werkzeugwegs zu vermeiden. Seien Sie also vorsichtig, wenn Ihr Fräser ein Eintauchen über eine Rampe erfordert.

Sobald die Einstellungen abgeschlossen sind, sehen Sie, wie die Bearbeitung am Begrenzungsrechteck endet.

Die weiteren Ausschnitte
Wiederholen Sie nun die letzten beiden Bearbeitungen (die zweite Bohrbearbeitung und die 2D Contour) und verschieben Sie dabei jedes Mal das Werkstückkoordinatensystem.
Erstellen Sie ein neues Setup. Wählen Sie diesmal im Bereich Work Coordinate System (WCS) die Option Selected Point im Menü Origin:

Klicken Sie dann auf die linke Ecke des zweiten Begrenzungsrechtecks.

Bestätigen Sie das Setup und richten Sie anschließend die nächsten Bohrungen und die 2D Contour der zweiten Zone ein:


Fahren Sie so für jede Zone fort und verschieben Sie jedes Mal das Werkstückkoordinatensystem.

Post-Processing
Exportieren Sie jedes Setup einzeln mit einem eindeutigen Namen, damit Sie an der Maschine den Überblick behalten:

Bearbeitung: Passstifte setzen und schrittweise fräsen
Legen Sie die zusätzliche Opferplatte auf und messen Sie die Werkzeuglänge mit dem Z-Taster auf dieser Platte.

Legen Sie dann den Ursprung des Werkstückkoordinatensystems fest, ohne zu nah an die Grenze der Y-Achse zu kommen: Manche Werkzeugwege können überstehen, und wenn sie die physischen Grenzen der Maschine überschreiten, wird die Bearbeitung gestoppt.

Positionieren Sie dann das Rohmaterial: Wir beginnen mit dem unteren Teil, der Rest ragt an der Rückseite der Maschine hinaus.


Wir verwenden in diesem Beispiel Schrauben: Achten Sie darauf, sie nicht im Weg des Fräsers zu platzieren!Starten Sie dann die erste Bearbeitung: Beginnen Sie mit den tiefen Bohrungen und fahren Sie direkt mit dem Paar Bohrung + 2D Contour fort.


Schrauben Sie das Rohmaterial von der zusätzlichen Opferplatte ab und betrachten Sie die beiden gefrästen Bohrungen:


Setzen Sie die Passstifte in diese Bohrungen:


Legen Sie das Rohmaterial wieder auf die zusätzliche Opferplatte und verwenden Sie das zweite Bohrungspaar als Bezug:

Befestigen Sie das Rohmaterial mit den Schrauben:


Ändern Sie auf keinen Fall das Werkstückkoordinatensystem!
Starten Sie die zweite Bearbeitung. Wenn alles gut läuft, fräst sie die Form ohne Versatz.

Jetzt zahlt es sich aus, viele stabile Haltestege (Tabs) gesetzt zu haben: Der erste Teil des Werkstücks liegt außerhalb des Arbeitsbereichs und kann ohne sie stark zu vibrieren beginnen.

Sobald diese Bearbeitung abgeschlossen ist, schieben Sie das Rohmaterial nach vorne, setzen es auf das 3. Paar Positionierbohrungen und starten die dritte Bearbeitung. Wiederholen Sie diese Schritte so oft wie nötig!

Fertig! Wenn alles gut läuft, ist das Werkstück korrekt und ohne Versatz gefräst. Jetzt müssen Sie nur noch die Haltestege mit einem Stechbeitel durchtrennen, um es herauszulösen.


Fazit
Jetzt wissen Sie, wie Sie ein Objekt bearbeiten, das größer ist als Ihre Maschine! Wir haben das Werkstück entlang der Y-Achse verschoben, die gleiche Methode funktioniert aber auch entlang der X-Achse.
Dieses Tutorial basiert großenteils auf den ausgezeichneten Videos von Jonathan Katz-Moses und Aribabox. Wir haben vor allem versucht, einige Techniken zu vereinfachen und zu straffen: Vielen Dank an beide!
How To Cut Parts Bigger than your CNC Bed with Fusion 360
Making Large Parts on a Hobby-level CNC Router - Tiling Tutorial with Fusion 360