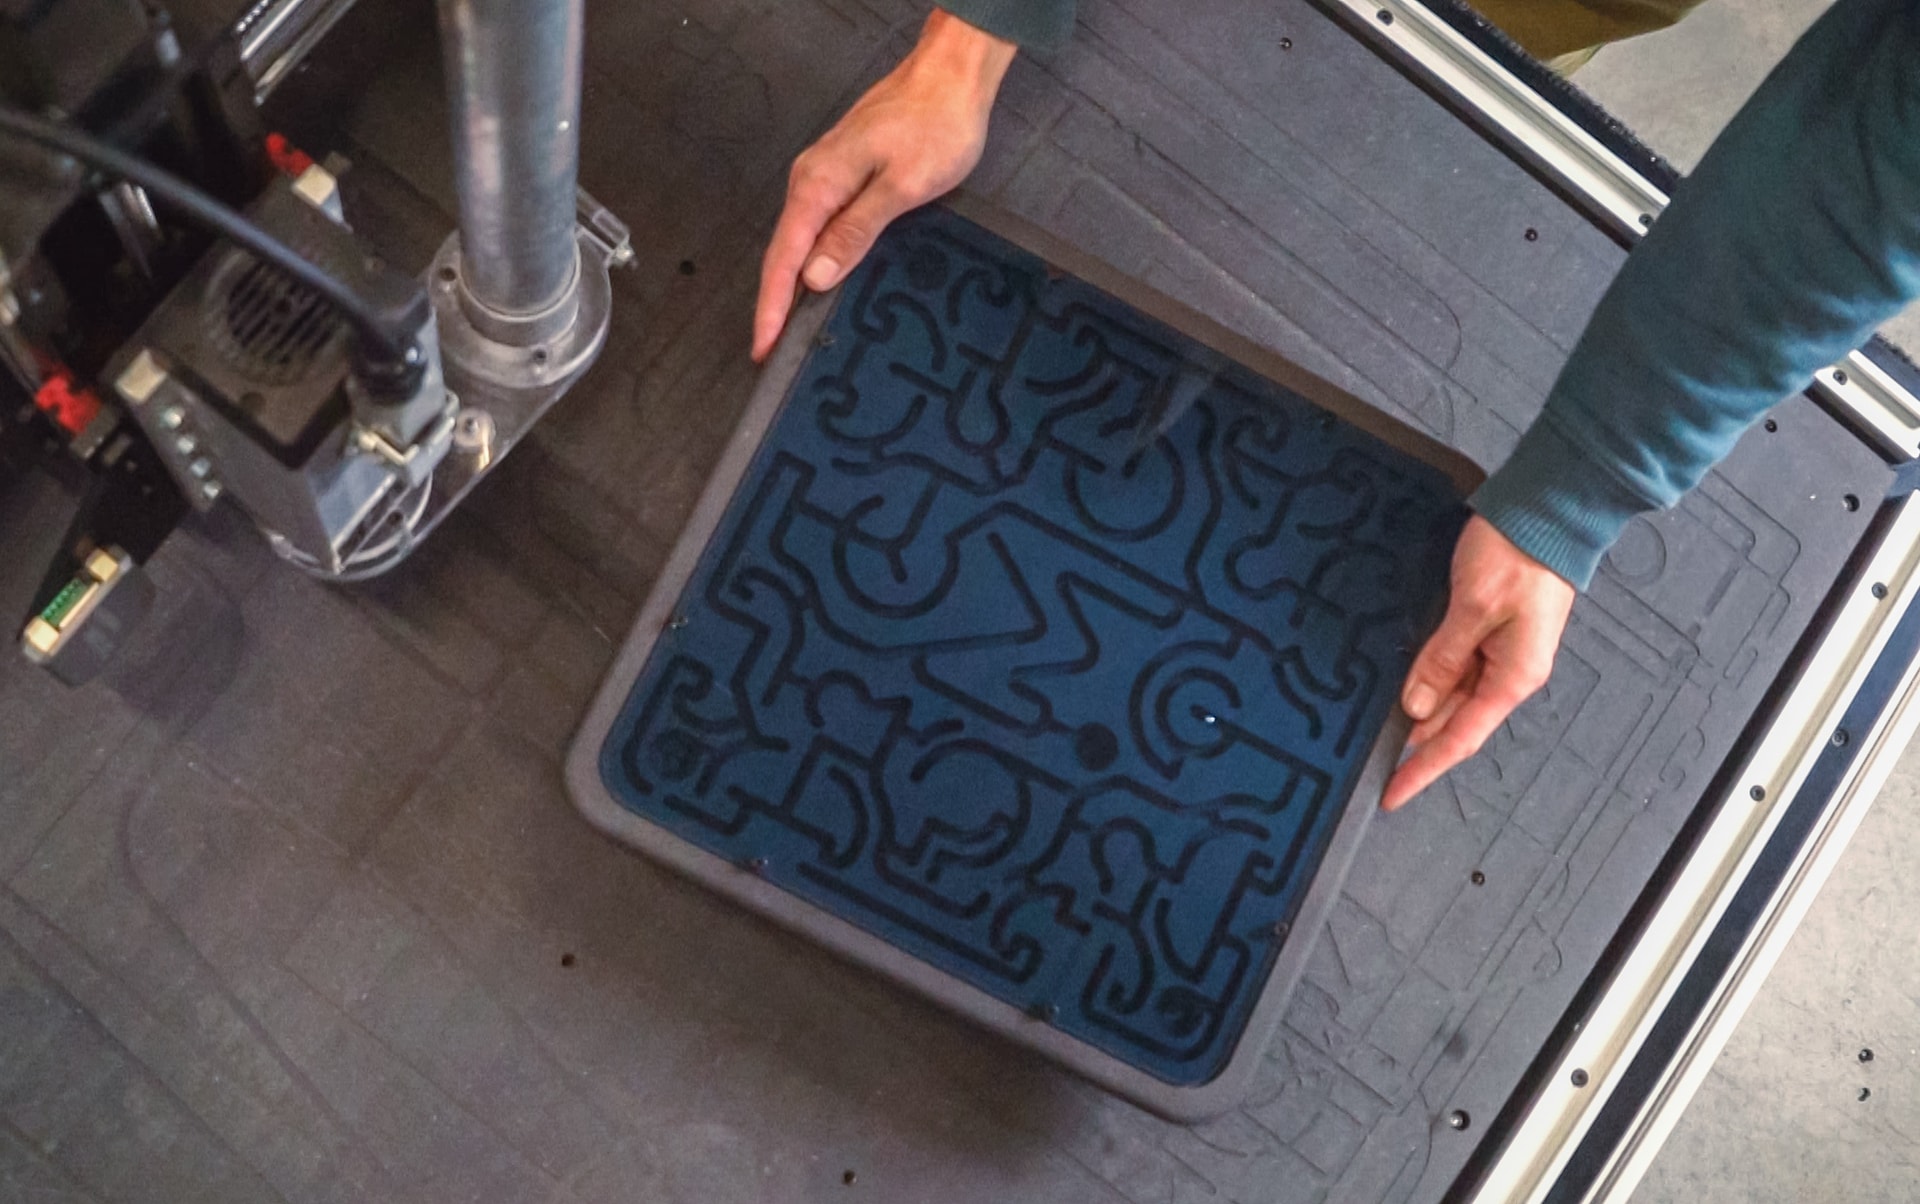
Dieses Projekt ist relativ einfach, aber du brauchst ein gutes Spannsystem, da das Werkstück ziemlich groß ist. Wir empfehlen, mindestens alle 10 cm eine Schraubzwinge (oder eine Schraube) zu verwenden, um Vibrationen zu reduzieren und die Oberflächenqualität zu verbessern.
Wir empfehlen dir, dieses Projekt erst anzugehen, wenn du schon etwas Erfahrung mit dem CNC-Fräsen hast.
Wenn du mit Autodesk Fusion 360 vertraut bist, kannst du die Einstellungen dieses Projekts ändern, damit der Futterautomat zu der Platte passt, die du verwenden möchtest. In unserem Artikel erfährst du, wie du mit parametrischen Konstruktionen arbeitest.
Material
Der Futtertrog besteht aus einem großen Stück 12 mm starkem Sperrholz und einer Keramikplatte (erhältlich in jedem Baumarkt).
530 x 229 x 12 mm
Wir haben für unseren Futtertrog Sperrholz verwendet, aber du kannst für dieses Projekt jedes beliebige Material verwenden. Denk daran, dass das Projekt für ein 12 mm dickes Material ausgelegt ist und dass die Verbindungen, mit denen die Teile ineinander gesteckt werden, genau der Größe deines Materials entsprechen müssen. Wenn du ein Material mit einer anderen Dicke verwenden möchtest, schau dir unseren Artikel über parametrisches Design an, um zu lernen, wie man parametrische Dateien bearbeitet.
Mach dein Werkstück größer (+20 mm auf jeder Seite), damit du es gut auf der Spoilerplatte befestigen kannst. Wenn du es fest auf der Spoilerplatte befestigst, fliegt es nicht nur nicht herum, sondern es gibt auch weniger Vibrationen beim Fräsen, was die Oberflächenqualität verbessert. Schau dir unseren Artikel „Vorschübe und Drehzahlen erklärt“ an, um mehr darüber zu erfahren, wie die verschiedenen Einstellungen deine Fräsergebnisse beeinflussen.
Fräser
Wir haben zum Fräsen unserer Teile einen 3-mm-Flachfräser mit 2 Schneiden verwendet.
Fräsen
Dieses Teil wird in zwei Schritten gefertigt:
Zuerst fräsen wir das Loch für die Schnur mit einem Bohrvorgang. Die Spindel muss zwischen 20.000 und 25.000 U/min drehen, da die Vorschubgeschwindigkeit 1.725 mm/min mit 1,5 mm Durchgängen beträgt.
Der zweite Schritt ist ein 2D-Konturfräsen, das alle Teile aus dem Vorrat schneidet. Die Spindel muss zwischen 20.000 und 25.000 U/min drehen, da die Vorschubgeschwindigkeit 1.725 mm/min bei 1,5 mm Schnitthöhe beträgt.

Dateien herunterladen