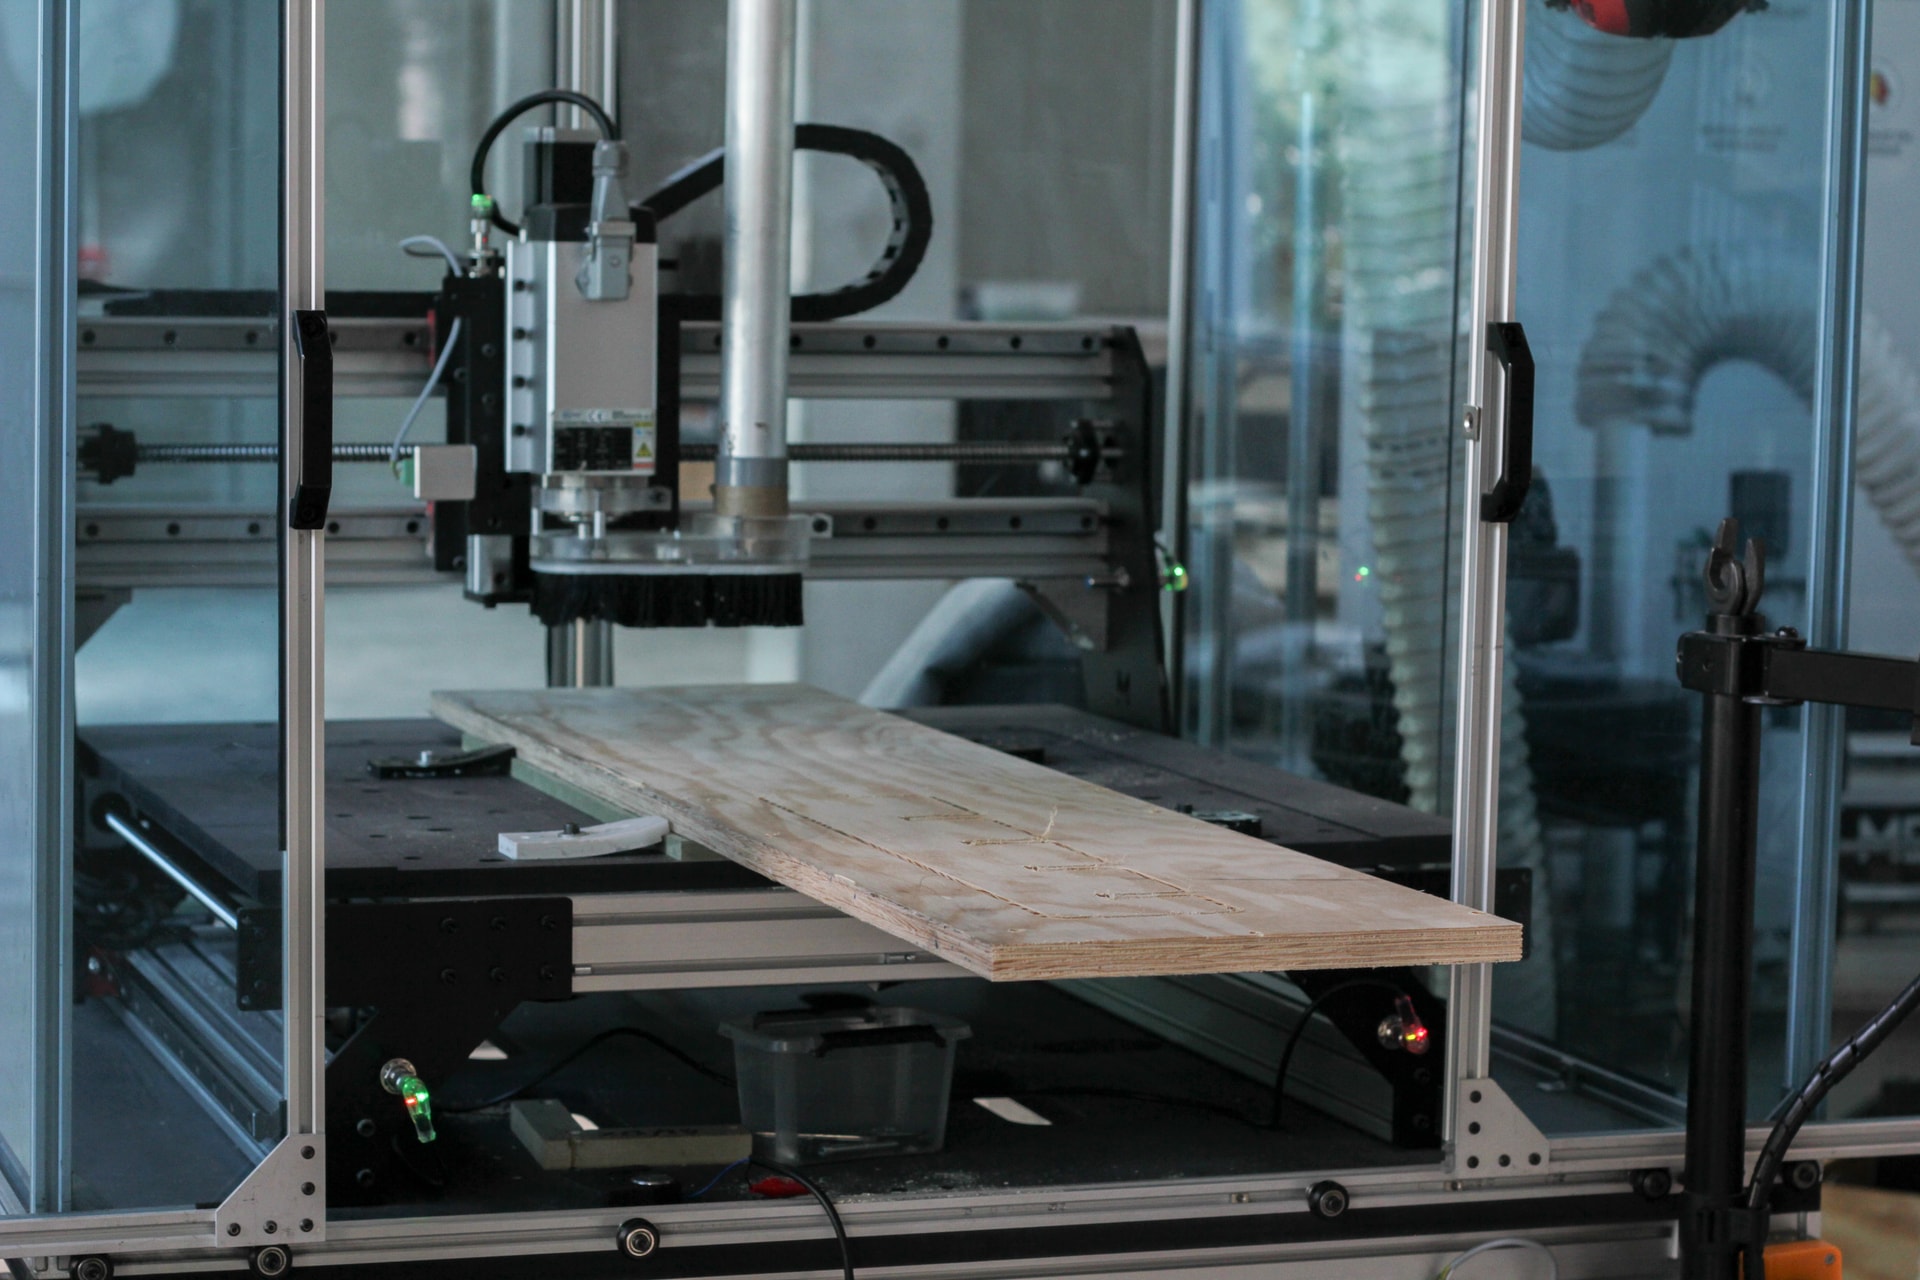
Pour des raisons de place, de budget ou simplement d’usage, tu as opté pour une machine de taille modeste. Il t’arrive pourtant de vouloir usiner des pièces plus grandes que son espace de travail. Heureusement, en préparant correctement ton fichier, tu peux contourner cette limite physique. Cette technique s'appelle le tiling (que l'on peut traduire par « tuilage » ou « dallage »).
Nous la présentons ici sur Autodesk Fusion, mais le principe s'applique à n'importe quel autre logiciel. Et comme toujours avec Fusion, la procédure présentée n’est sans doute pas la seule possible.
À noter : Vectric VCarve dispose d'une fonction de tiling dédiée dans le panneau Toolpaths, mais tu devras dessiner toi-même les trous de positionnement :

Nous partons du principe que tu travailles sur une Mekanika Pro S, dont la surface utile est de 630 × 630 mm, et que tu sais déjà préparer des opérations d'usinage simples sur Fusion (voir le Module 1).
Principe : La pièce et la méthode
Nous allons utiliser ici le montant d’une étagère fictive de 1100 mm de longueur sur 100 mm de largeur. Tu peux utiliser notre exemple en téléchargeant le fichier ici ou directement l'un de tes dessins.
Il te faudra un brut assez grand pour ton usinage et, éventuellement, un « faux martyr » si tu ne veux pas usiner directement dans ton martyr.

Le principe : dessiner et fraiser 2 trous à travers le brut et dans le faux martyr, pour y insérer 2 tenons.

Une fois ces trous réalisés, tu peux fraiser la pièce avec les opérations habituelles. L'astuce consiste à limiter ces opérations à l'espace de travail. À chaque usinage, deux nouveaux trous sont fraisés dans le brut : ils serviront à le positionner pour l'opération suivante.

Ensuite, nous déplaçons le brut et le plaçons sur les tenons grâce aux 2 trous :


Nous répétons cette opération jusqu'à ce que toute la pièce soit usinée.

Il faut donc dessiner le brut, les trous des tenons et les rectangles qui délimitent les parcours d'outil.
Modélisation : Brut, trous de positionnement et zones d'usinage
Dessin du brut et des trous de positionnement
Crée une nouvelle esquisse (sketch) sur le plan XY.
Dessine autour de l'objet un rectangle de 1245 × 285 mm, qui représente le brut. Tu peux adapter ces valeurs si tu as déjà un brut adapté.

Il doit entourer l'objet avec un peu de marge.
Au bas de ce rectangle, dessine 2 cercles : ils serviront à usiner les trous des tenons de positionnement. Les tenons utilisés ici font 7 mm de diamètre : nous allons donc faire des trous de 7,2 mm.

Sélectionne l’outil Create > Sketch Dimension, clique sur le cercle de gauche puis sur la droite horizontale. Place la cote et entre 10 mm pour fixer la distance entre les deux. Fais de même avec la droite verticale de gauche, puis avec le deuxième cercle à droite :

Sélectionne Create > Rectangle > 2-Point Rectangle. Clique sur le coin inférieur gauche du grand rectangle et entre les cotes : 550 mm en hauteur et 200 mm en largeur. Ce rectangle délimite le premier usinage : il mesure 550 mm de haut, soit un peu moins que la limite de 630 mm de la Mekanika Pro S, pour garder de la marge :

Dessine un nouveau rectangle aux mêmes cotes. Place le premier point sous le haut du premier rectangle pour que les deux rectangles se chevauchent. Ce chevauchement fait aussi se chevaucher les usinages, ce qui garantit qu'ils se rejoignent :

Fixe ce chevauchement à 10 mm avec Create > Sketch Dimension : clique sur le côté supérieur du premier rectangle de délimitation, puis sur le côté inférieur du deuxième.

Répète ces deux opérations jusqu’au bout du brut :

Dessine maintenant les cercles de positionnement de chaque zone. Dessine deux cercles au-dessus du chevauchement des deux rectangles et utilise Create > Sketch Dimension pour les placer à 10 mm de chaque côté. Pour le décalage vertical, prends comme référence le trait inférieur du chevauchement :

Répète l’opération pour les 2 autres zones.

Tu peux terminer l’esquisse.
Extrusion du brut
Masque le Body qui représente la pièce et extrude (Create > Extrude) le brut à la même épaisseur (ici 18 mm). Sélectionne tout, sauf les trous.

Réaffiche le Sketch de cette extrusion ainsi que le Body de la pièce à découper.

Tu peux passer à l’atelier Manufacture.
Fabrication : Configuration de l'usinage
Création du premier Setup
Comme toujours, commence par Setup > New Setup. Définis l'origine des coordonnées de travail sur le coin inférieur gauche du brut :

Dans l’onglet Stock, entre 0 mm pour chaque Offset :

Clique sur OK pour valider le Setup. Si ce message apparaît, clique sur Yes.

Première opération : alésage dans le brut et le faux martyr
Sélectionne 2D > Bore (alésage). Nous n'entrons pas dans les détails ici : voici simplement les réglages spécifiques à cette opération :

- Choisis ta fraise : son diamètre doit être plus petit que celui du trou à réaliser. Ici, pour un perçage de 7,2 mm de diamètre, nous utilisons une fraise de 6 mm de diamètre. Privilégie une fraise à coupe montante (Upcut), qui remonte les copeaux et évite de bourrer l’usinage.
- Dans l’onglet Geometry, sélectionne uniquement les 2 premiers perçages (les plus proches du point d'origine).

- Dans l'onglet Heights, ajoute un offset de -7.5 mm à la valeur Bottom Height. L’alésage descend ainsi plus profondément pour percer à la fois le brut et le faux martyr. Adapte cet offset à l'épaisseur de ton faux martyr et à la longueur de tes tenons. Vérifie que la longueur de la fraise suffit pour aléser jusqu'au fond sans risque de collision avec la pince de serrage.

- Dans l’onglet Passes, vérifie que la valeur Angle est bien à 35 deg (il s'agit de l’angle de rampe).

Clique sur OK pour valider l’opération.
Alésage des perçages suivants
Programme un deuxième alésage, cette fois pour les deux perçages suivants. Ceux-là ne doivent pas percer le faux martyr.

Premier détourage en 2D Contour
Utilise le Browser pour masquer le brut.

Sélectionne 2D > 2D Contour :
- Sélectionne ta fraise.
- Dans l’onglet Geometry, sélectionne le contour inférieur de la pièce.

- Ajoute des attaches (Tabs) : mets-en beaucoup et veille à ce qu’elles soient épaisses. La pièce devra en effet tenir en partie en porte-à-faux, et les attaches risquent de casser.

- Clique sur Stock Contours et sélectionne le premier rectangle de délimitation (le sketch doit être visible). Cette option limite la découpe à ce périmètre.

- N’oublie pas les Passes dans l’onglet correspondant (Maximum Roughing Stepdown). Dans l’onglet Linking, décoche Lead-In (Entry) et Lead-Out (Exit), et ne coche pas l’option Ramp. Ces options sont désactivées pour éviter des mouvements inattendus dus à la délimitation du parcours d’outil. Fais donc attention si ta fraise nécessite une approche en rampe.

Une fois la configuration terminée, observe comment l’usinage s’arrête au rectangle de délimitation.

Les découpes suivantes
Il s’agit maintenant de reproduire les deux dernières opérations (le deuxième alésage et le 2D Contour) en déplaçant à chaque fois les coordonnées de travail.
Crée un nouveau Setup. Cette fois, dans la partie Work Coordinate System (WCS), sélectionne Selected Point dans le menu Origin :

Clique ensuite sur le coin gauche du deuxième rectangle de délimitation.

Valide le Setup, puis configure les alésages suivants et le 2D Contour de la deuxième zone :


Continue ainsi pour chaque zone, en déplaçant à chaque fois les coordonnées de travail.

Post-processing
Exporte chaque Setup séparément, en le nommant clairement, pour ne pas t'y perdre une fois devant la machine :

Usinage : Mise en place des tenons et usinage par étapes
Place le faux martyr et fais la mesure de la longueur d'outil avec le palpeur Z posé dessus.

Place ensuite l'origine des coordonnées de travail, sans te mettre trop près de la limite de l'axe Y : certains parcours peuvent déborder, et s'ils dépassent les limites physiques de la machine, l'usinage s'arrête.

Positionne alors le brut : nous commençons par sa partie basse, le reste dépassant à l'arrière de la machine.


Nous utilisons des vis dans cet exemple : veille à ne pas les placer sur le trajet de la fraise !Lance ensuite le premier usinage : commence par les alésages profonds, puis enchaîne directement avec la paire alésage + 2D Contour.


Dévisse le brut du faux martyr et observe les deux trous usinés :


Place les tenons dans ces trous :


Replace le brut sur le faux martyr, en utilisant la deuxième paire de trous comme repère :

Fixe le brut avec les vis :


Surtout, ne change pas les coordonnées de travail !
Lance le deuxième usinage. Si tout va bien, il découpe la forme sans décalage.

C’est à ce moment qu'il est important d’avoir placé des attaches (Tabs) nombreuses et solides : la première partie de la pièce se trouve en dehors de la zone de travail et, sans elles, elle peut se mettre à vibrer fortement.

Une fois cet usinage terminé, avance le brut et place-le sur la 3e paire de trous de positionnement, puis lance la troisième opération. Répète ces étapes autant de fois que nécessaire !

Voilà ! Si tout va bien, la pièce est usinée correctement, sans décalage. Il ne reste plus qu'à couper les attaches au ciseau à bois pour la libérer.


Conclusion
Tu sais maintenant usiner un objet plus grand que ta machine ! Nous avons déplacé la pièce sur l'axe Y, mais la même méthode fonctionne sur l'axe X.
Ce tutoriel s'appuie largement sur les excellentes vidéos de Jonathan Katz-Moses et Aribabox. Nous avons surtout cherché à simplifier et rationaliser certaines techniques : merci à eux !
How To Cut Parts Bigger than your CNC Bed with Fusion 360
Making Large Parts on a Hobby-level CNC Router - Tiling Tutorial with Fusion 360